凸轮输送链在汽车电子组装设备的应用
一条标准的汽车电子装配线,往往要串联PCB板贴装、点胶固化、精密压接、锁付、AOI检测甚至激光打标等几十道工序。面对这种长工序、高精度的要求,传统的圆盘分割器早已捉襟见肘——工位根本排不开;而传统的托盘倍速线虽然能无限加长,但占地面积庞大,且定位精度和响应速度往往跟不上当前严苛的高速节拍。为了在有限的厂房内榨出更高的产能,一批头部的汽车电子集成商已经开始大规模导入凸轮输送链(椭圆/矩形凸轮线)。
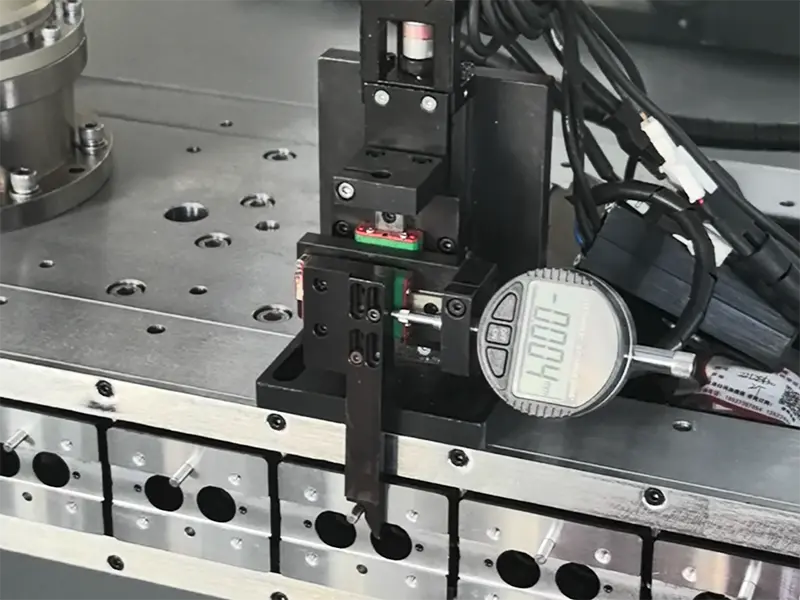
某客户凸轮输送线测试现场
1. 直线排布的“维度打击”,重塑车间坪效
汽车电子装配线通常需要两边布置大量自动化专机、工业机器人与测试机柜。凸轮输送链将传统圆盘的环形运动拉成“直线”,工位紧凑地排列在两侧的直线段上,圆弧端仅作换向。这种布局完美契合了现代工厂的狭长走道和精益生产单元设计。
过去需要绕一大圈、占地几十平米的笨重倍速链回流线,现在被压缩成一条精悍的直线机台。对于厂长来说,这意味着同样的无尘车间或恒温厂房面积,可以多拉出好几条产线。这种对空间利用率的极致压榨,是对传统设备布局的一场彻头彻尾的“维度打击”。
2. 机械自锁死磕车规级精度,底层的“稳定性”
汽车行业对缺陷的容忍度是零(0 PPM)。在ECU插针压接、精密涂胶或超声波焊接等关键工位,如果输送线在急停急启时出现微小的震动或回弹,直接会导致整批产品面临质量隐患甚至报废。
凸轮输送链内部采用精密凸轮与滚子轴承的硬连接,当工位行进到直线工作区停临时,依托高刚性导轨和机械自锁特性,能够实现坚如磐石的重复定位精度。它不需要像普通流水线那样反复依赖复杂的二次气缸顶升定位,而是凭借纯机械的底层稳定性,直接满足车规级产品极其严苛的装配与测试精度要求。
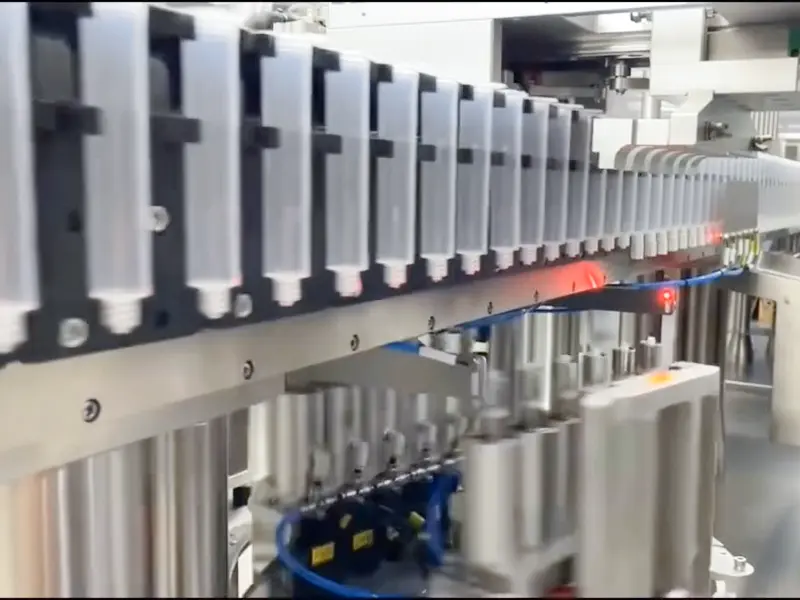
某客户高压连接器生产现场
3. 告别沉重拖拽,用“节能”跑出高收益
传统的异步托盘回流线,整条线上布满了沉重的金属托盘,驱动系统不仅要克服巨大的摩擦力,还要全天候维持大功率运转,能耗极高。
凸轮输送链通过巧妙的物理结构优化,将重量均匀分散在精密导轨上,运动部件的整体惯量被大幅削减。在同样的高速节拍下,它匹配的伺服电机功率更小,运行也更加平滑。这种结构带来的显著节能效果,在汽车电子零部件全年24小时不间断的三班倒生产中,能为工厂节省下极为可观的日常电费开支。
4. 极简结构与模块化,极致的“易维护性”
在主机厂严苛的交期压迫下,汽车电子Tier 1(一级供应商)最怕的就是设备宕机。传统大型分度盘或非标专机一旦核心部件损坏,维修往往需要整体拆解,产线直接停摆。而凸轮输送链不仅自身磨损极低,还采用了高度模块化的设计思路。链节、滑块、定位销等部件均可实现局部快速拆装。配合数字化控制中的预防性维护提醒与自动集中润滑系统,日常维保几乎不需要停线大修。这种出色的易维护性,让产线的OEE(设备综合效率)指标始终保持在高位,真正做到了让技术主管省心。
从笨重的传统线体向紧凑、高速、高精度的凸轮输送链转型,不仅仅是传动方式的更迭,更是汽车电子装备向数字化、柔性化演进的必然结果。对于技术主管来说,它让复杂的工艺集成变得得心应手;对于集成商来说,它是拿下高端汽车电子自动化项目的核心硬件筹码;而对于工厂老板而言,选用具备高坪效、低能耗、免维护优势的先进设备,就是为企业在微利时代的激烈竞争中,打下最坚实的利润底座。